自动控制技术在食品饮料生产线质量控制与食品安全检查中的研究
摘要
随着食品饮料工业的快速发展,生产线的高速化、规模化对质量控制和食品安全检查提出了更高要求。传统人工检查方式已难以满足实时性、准确性和一致性需求。自动控制技术,包括可编程逻辑控制器(PLC)、机器视觉、传感器网络及人工智能算法,为生产线的质量控制和食品安全人员提供了强有力的工具。本文系统探讨了自动控制技术在食品饮料工厂中的应用,重点分析了基于机器视觉的产品标准照片摄影与自动检查系统,并结合实际案例阐述了其提升质量控制效率与食品安全保障水平的作用。
1. 引言
食品饮料工厂的生产线通常包含原料处理、加工、灌装、包装等多个环节,每个环节均需严格的质量控制和食品安全检查。传统上,这些检查多依赖人工,例如质量检查人员通过肉眼比对产品标准照片,判断产品外观、颜色、形状、包装完整性等是否合格。人工检查存在疲劳、主观性强、速度慢、漏检率高等问题,尤其在高速生产线上,人工难以跟上生产节拍。
自动控制技术的引入,使得在线、实时、无损的质量控制成为可能。其中,机器视觉系统模拟人眼功能,通过工业相机拍摄产品照片,结合图像处理算法与标准照片进行比对,自动识别缺陷或异常,实现高效质量控制。自动控制系统可集成温度、压力、流量、金属检测、X射线等传感器,对食品安全关键参数进行连续监控,确保产品符合法规与企业标准。
2. 自动控制技术在食品饮料生产线中的关键应用
2.1 可编程逻辑控制器(PLC)与分布式控制系统(DCS)
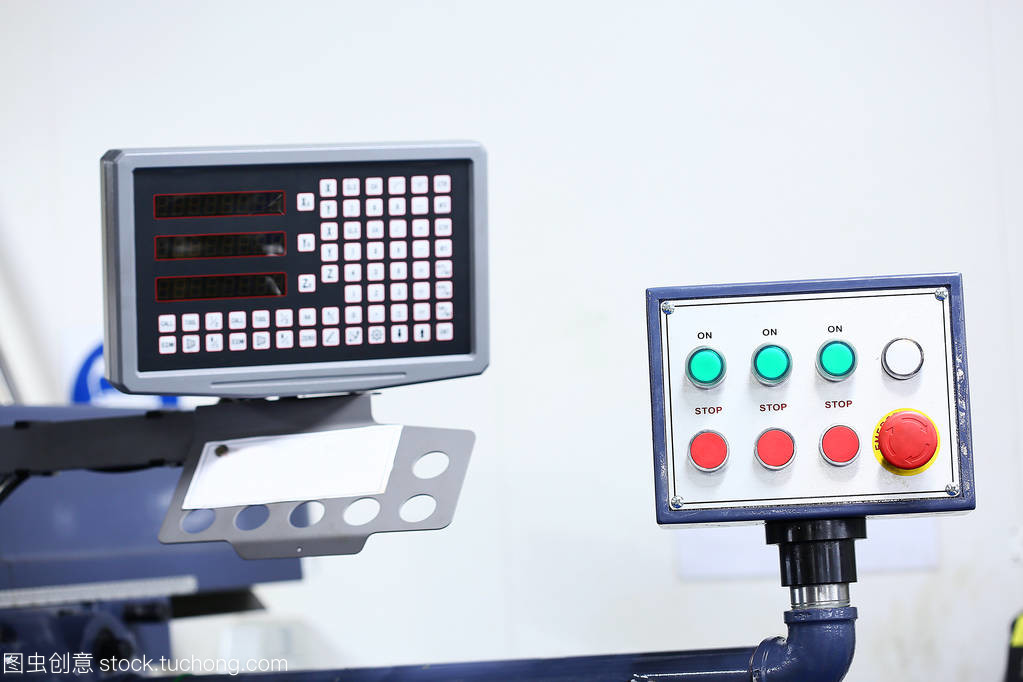
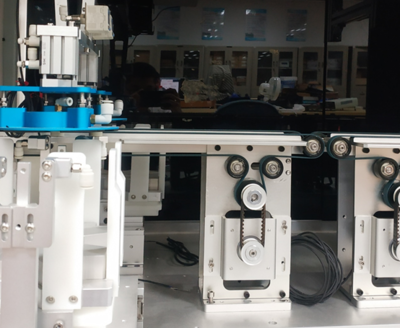
PLC和DCS是生产线自动化的核心,负责协调各设备动作、采集数据、执行逻辑控制。在质量控制和食品安全方面,PLC可连接在线传感器(如pH计、电导率仪、浊度计),实时监测产品特性,一旦偏离设定范围,立即触发报警或剔除装置。例如,在饮料灌装线上,PLC控制灌装量,若检测到容量不足或过量,自动剔除不合格品。
2.2 机器视觉检测系统
机器视觉是当前质量控制中最具代表性的自动控制技术之一。其基本流程为:工业相机拍摄产品图像→图像预处理→特征提取→与标准模板比对→判定合格与否→执行分拣。在食品饮料领域,机器视觉可应用于:
- 产品外观检测:如饼干破损、巧克力缺角、瓶盖歪斜、标签贴合不良。
- 颜色与成熟度分级:如水果饮料的色泽一致性、烘焙食品的焦糊程度。
- 异物检测:结合X射线或近红外成像,识别金属、玻璃、石子等异物。
- 包装完整性检查:如密封不良、漏气、喷码缺失或模糊。
其中,“产品标准照片摄影”是构建视觉检测系统的基础。需要在标准光照条件下,使用高分辨率相机拍摄合格产品的标准照片,建立模板库;然后,在生产线上实时拍摄产品图像,通过算法(如模板匹配、特征点对比、深度学习分类)与标准照片进行比对。实际应用中,为适应产品自然差异(如位置偏差、光照变化),常采用归一化互相关、尺度不变特征变换(SIFT)或卷积神经网络(CNN)提高鲁棒性。
2.3 传感器网络与多参数监控
食品安全检查涉及微生物、化学、物理危害。自动控制技术通过传感器网络实现多参数在线监控:
- 温度传感器:监控杀菌、冷却、冷藏环节,确保微生物灭活或抑制。
- 压力与流量传感器:保证均质、浓缩、灌装过程的一致性。
- 金属检测机与X射线系统:检测物理异物。
- 电子鼻与电子舌:快速评估风味与新鲜度。
- 生物传感器:检测致病菌(如沙门氏菌、大肠杆菌)或毒素。
上述传感器数据与PLC或DCS集成,形成闭环控制,并可通过SCADA系统实现远程监控与追溯。
2.4 人工智能与深度学习
AI技术特别是深度学习,显著提升了自动控制系统的能力。在质量控制和食品安全检查中,AI可用于:
- 缺陷分类:训练CNN对产品照片进行缺陷识别,准确率可达99%以上。
- 预测性维护:通过分析设备振动、温度数据,预测故障,避免因设备问题导致质量波动。
- 异物识别:利用生成对抗网络(GAN)扩充缺陷样本,提高小样本下的检测性能。
- 风险评估:结合历史数据与实时传感器数据,预测食品安全风险等级。
3. 实际应用案例:基于标准照片摄影的瓶子外观检查
以某饮料工厂PET瓶灌装线为例。生产线速度每分钟600瓶。原有人工检查每15分钟抽检一次,每次10瓶,漏检率高。改造后,采用下列自动控制系统:
- 标准照片库建立:在标准照明箱中,使用500万像素工业相机拍摄合格瓶子的六个面(正、背、左、右、顶、底),存储为模板。
- 在线检测站:在生产线上安装多台工业相机与频闪光源,触发拍照。每瓶拍摄12张照片。
- 图像处理与比对:对每张照片进行去噪、二值化、边缘提取,然后与对应方向模板进行特征匹配。计算相似度,若相似度低于阈值(如95%),标记为疑似不合格。
- 深度学习复核:对疑似图像,输入预训练的CNN进行分类(合格/划痕/黑点/变形/液位异常等)。
- 执行系统:PLC接收判定结果,控制气吹阀剔除不合格瓶,每剔除一个记录一条日志。
- 结果统计:SCADA界面显示实时合格率、缺陷类型分布,同时机器人在抽检环节定期拍照复查。
运行结果表明:漏检率从人工的0.5%降至0.02%,误剔率控制在0.1%以内,检查速度与生产线完全同步,大幅降低了食品安全人员的工作强度。
4. 挑战与未来趋势
4.1 主要挑战
- 产品多样性:频繁更换包装或产品规格,需快速更新标准照片和算法模型。
- 环境干扰:水汽、油污、震动影响图像质量和传感器精度。
- 数据标注:深度学习需要大量标注数据,成本高。
- 系统集成:不同厂商设备间通信协议差异,导致集成复杂。
4.2 未来趋势
- 透平学习与增量学习:使视觉系统能快速适应新产品,冻结少量参数微调。
- 多模态融合:融合机器视觉、X射线、高光谱、嗅觉传感器数据,提高检测可靠性。
- 边缘计算:在相机端直接运行训练好的轻量模型,减少延迟。
- 数字孪生:建立生产线虚拟模型,提前模拟质量与食品安全风险。
- 标准化与法规:AI伦理、数据安全以及FDA/EFSA对智能检测系统的认可标准制定。
5. 结论
自动控制技术在食品饮料工厂的质量控制和食品安全检查中发挥着越来越关键的作用。以产品标准照片摄影为基础的机器视觉检查系统,结合PLC、传感器网络和人工智能,实现了在线、实时、高精度检测,显著优于传统人工检查。随着边缘计算、深度学习及多模态融合的发展,自动控制系统将进一步向自适应、自学习方向演进,为确保食品饮料的安全与质量提供坚实技术支撑。企业应积极推动自动控制技术与食品安全管理体系的深度融合,以技术促进品牌信誉和消费者信任。
如若转载,请注明出处:http://www.gzaibang.com/product/48.html
更新时间:2026-10-30 22:00:14